


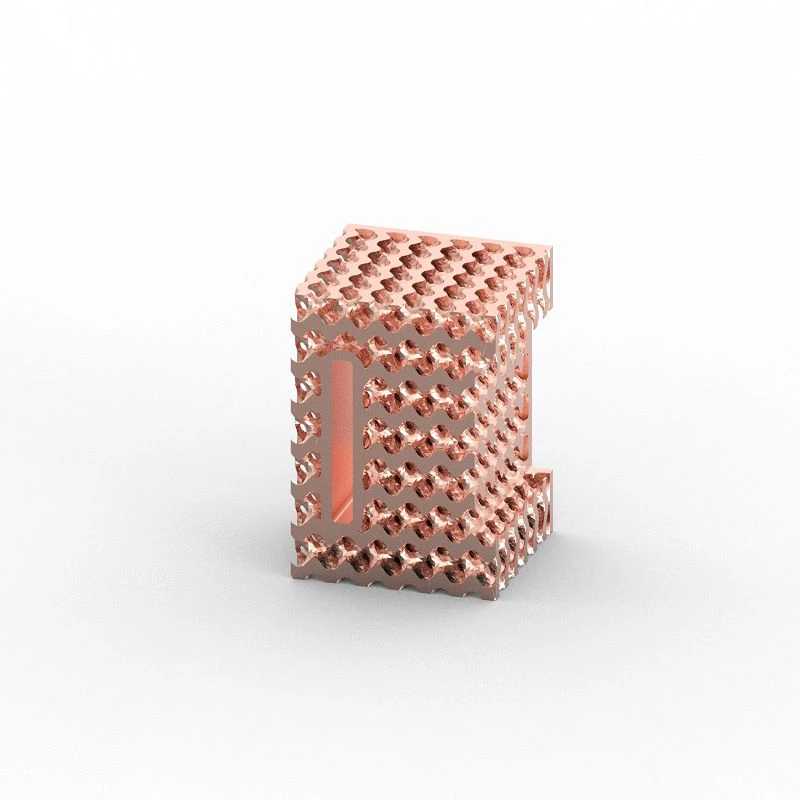
Verwarmingsefficiëntie en -prestaties
Inductieverwarming is afhankelijk van wervelstromen en het huideffect om het werkstuk te verwarmen. De spoelgeometrie geeft direct vorm aan de magnetische-veldverdeling, die op zijn beurt de verwarmingsuniformiteit regelt. Ronde-buisspoelen, beperkt door buis-buigbeperkingen, produceren vaak ongelijkmatige velden.
Additieve productie maakt D-vormige, vierkante en volledig op maat gemaakte dwars-doorsneden mogelijk die de fluxconcentratie op de werkzone verbeteren. In onze klantprogramma's en interne benchmarks verbeteren geoptimaliseerde AM-spiraalgeometrieën doorgaans de verwarmingsefficiëntie met 10-25% vergeleken met vergelijkbare gesoldeerde-buisspiralen, met meetbare winst in verwarmingsuniformiteit en thermische-levensduur.
Prestatievergelijking
|
Parameter |
Traditionele koperen spoel |
3D-Geprinte inductiespoel |
Typische verbetering |
|
Verwarmingsuniformiteit (piek-tot-piek ΔT) |
±15–20% |
±5–10% |
≈50–70% reductie |
|
Oppervlaktevermogensdichtheid (kW/cm²) |
0.5–2 |
1–4 |
Tot 2× hoger |
|
Systeemenergie-efficiëntie |
60–75% |
75–88% |
+10–15 punten |
|
Levensduur spoel (thermische cycli) |
Basislijn |
≈2× basislijn |
Tot 2× langer |
Vergelijkingen zijn afhankelijk van de geometrie van het werkstuk, de frequentie en de inschakelduur. Vermogensdichtheidsbereiken weerspiegelen de typische oppervlakteverharding-; waarden moeten voor elke toepassing opnieuw worden gevalideerd via elektromagnetische simulatie.
Koelvermogen
Spoelen met hoog-vermogen dissiperen aanzienlijke ohmse warmte in het koper zelf. Zonder voldoende koeling wordt het koper zacht, gaat de isolatie achteruit en faalt de spoel. Traditionele gesoldeerde of gewikkelde spoelen zijn afhankelijk van rechte of eenvoudig-gebogen buizen, waardoor er ongelijkmatige stroming en hotspots ontstaan.
3D-geprinte inductiespoelengebruik conforme koelkanalen die de contouren van het verwarmingsoppervlak volgen. Hierdoor wordt de koelvloeistof daar geplaatst waar de warmte zich daadwerkelijk ophoopt, waardoor de temperatuurcontrole wordt verbeterd en een duurzame werking met hoger- vermogen wordt ondersteund.
Typische koelmogelijkheden:
Minimale zelf-diameter van het koelkanaal: ~1,5 mm
Geoptimaliseerde waterdebieten en kanaalgeleiding voor uniforme warmteafvoer
Spoel-oppervlaktetemperatuurverlaging van 20-50 graden vergeleken met vergelijkbare gesoldeerde spoelen bij gelijke belasting (geometrie-afhankelijk)
Vergelijking van koelprestaties
|
Functie |
Traditionele gesoldeerde koperen buis |
3D-Geprinte inductiespoel |
|
Kanaalgeometrie |
Recht of gewoon gebogen |
Conform aan het verwarmingsoppervlak |
|
Gezamenlijke telling |
Meerdere soldeerverbindingen (lekrisico) |
Monolithisch - geen interne verbindingen |
|
Stroomuniformiteit |
Ongelijk |
Geoptimaliseerd via simulatie |
|
Levensduur |
Basislijn |
≈2× basislijn (typisch) |
CFD-simulatie en thermische beeldvorming bevestigen consequent het koelvoordeel, en de ontwerpkwalificatie volgt ASTM- en ISO-methoden die relevant zijn voor thermische beheersystemen.
Materiaaleigenschappen
We gebruiken voornamelijk puur koper (groter dan of gelijk aan 99,9% Cu) voor inductiespoelen. Na na-verwerking bereikt de elektrische geleidbaarheid 95-98% IACS - dichtbij gesmeed koper. Thermische geleidbaarheid (~390 W/m·K) ondersteunt een efficiënte warmteafvoer, terwijl een lage weerstand de inductie-efficiëntie behoudt.
Materiaalvergelijking
|
Eigendom |
Zuiver koper (3D geprint) |
Berylliumkoper (BeCu) |
CuCrZr-legering |
Messing (typisch) |
|
Elektrische geleidbaarheid (% IACS) |
95–98% |
15–45% |
75–85% |
26–28% |
|
Thermische geleidbaarheid (W/m·K) |
~390 |
~105–230 |
~320 |
~109–121 |
|
Treksterkte (MPa, na-bewerkt) |
200–260 |
410–1380 |
300–500 |
310–550 |
|
Beste geschikt voor spoelen |
Hoogste efficiëntie |
Hoge sterkte |
Sterkte + geleidbaarheid |
Lagere kosten |
Zoals-gedrukt kan puur koper een hogere treksterkte vertonen (~300–350 MPa), maar een lagere geleidbaarheid en ductiliteit; bovenstaande waarden gelden voor de HIP + gegloeide leveringsconditie die wordt aanbevolen voor de meeste spoeltoepassingen.
Pure copper remains the preferred coil material when peak heating efficiency is required. With HIP and annealing, AM copper density reaches >99,5%, en de prestaties benaderen die van gesmeed koper.
Ontwerpmogelijkheden
3D-geprinte inductiespoelen ondersteunen extreme geometrische complexiteit: single-turn, multi-turn, spiraalvormige, variabele doorsnede-secties en geïntegreerde conforme koeling - alles in één monolithisch onderdeel.
Belangrijkste voordelen ten opzichte van traditionele productie:
Eliminatie van interne hardsoldeerverbindingen - verminderde het lekrisico en verbeterde mechanische integriteit
Topologie-geoptimaliseerde vormen voor betere magnetische-veldvorming
Volledige DFM-ondersteuning inclusief FEA elektromagnetische en thermische simulatie
Technische specificaties:
Maatnauwkeurigheid: ±0,1 mm op typische kenmerken
Minimale wanddikte: 0,4 mm
Minimale diameter van het interne koelkanaal: 1,5 mm
3D-printprocessen voor inductiespoelen
|
Proces |
Beste gebruiksscenario |
Opmerkingen |
|
Laserpoederbedfusie (LPBF) |
Kleine tot middelgrote spoelen met de hoogste-precisie |
Beste resolutie en krapste toleranties; voorkeur voor micro-elektronicaspoelen |
|
Binderjetting (BJT) |
Complexe interne koeling, productie in midden-volumes |
Goede balans tussen oppervlakteafwerking en interne-kanaalcomplexiteit; vereist sinteren |
|
Gerichte energiedepositie (DED) |
Grote spoelen of reparatie van hoogwaardige- assemblages |
Hoge afzettingssnelheid; Ideaal voor bekleding en reparatie van componenten |
Aanbeveling:Voor de meeste industriële hardings- en soldeerspoelen biedt LPBF van puur koper de beste combinatie van geleidbaarheid, interne-kanaalkwaliteit en maatcontrole. Binderjetting is aantrekkelijk wanneer het productievolume en de kanaalcomplexiteit beide hoog zijn.
Na-verwerking voor spoelprestaties
De -afgedrukte staat is een startpunt. Om AM-inductiespoelen te laten overleven in industriële warmtebehandelingsomgevingen-, passen we een na-verwerkingsworkflow met meerdere- fasen toe:
Vacuümsinteren (alleen BJT) -Bereikt volledige dichtheid en beoogde IACS-geleiding na doorbranden van het bindmiddel.
Heet isostatisch persen (HIP) -Sluit resterende microporositeit; verbetert de dichtheid en de levensduur van vermoeiing.
Waterstof of inert-Atmosfeergloeien -Verlicht restspanningen en herstelt de ductiliteit, waardoor het risico op scheuren bij thermische cycli wordt verminderd.
Precisie CNC-bewerking -Verkleint de toleranties op kritische pasvlakken, doorgaans tot ±0,01 mm.
Oppervlaktebehandeling -Verzilveren om huid-{0}}effectverliezen bij hoge frequenties te verminderen, of stroomloos vernikkelen voor corrosiebestendigheid in omgevingen met ruw koelwater-.
Maatwerkservice
Wij bieden eind{0}}tot-einddiensten voor koperen inductiespoelen:
- Behoeftenbespreking en conceptontwikkeling
- DFM-beoordeling met elektromagnetische en thermische simulatie
- 3D-printen in puur koper
- Na-verwerking (HIP, gloeien, machinaal bewerken, oppervlakteafwerking)
- Inspectie, testen en levering met certificaat van overeenstemming en maatrapporten
Aanpassingsopties omvatten:
▲ Buitenafmetingen, aantal windingen, dwars-profiel
▲ Conformele koeling-kanaalindeling en verbindingstypen (met schroefdraad, flens, snelle-aansluiting)
▲ Oppervlakteafwerkingen en beplating
Doorlooptijden:5–10 werkdagen voor standaardontwerpen; 10–15 werkdagen voor sterk op maat gemaakte spoelen. Minimale bestelhoeveelheid: 1 stuk.
Veldresultaten
♦ Automobielkoffer:Een EV Tier-1-leverancier heeft een gesoldeerde assemblage vervangen door onze monolithische AM-spoel voor het harden van de tandwielen, waardoor de cyclustijd met ~12% werd verkort en lekpunten bij hardgesoldeerde verbindingen werden verwijderd.
♦ Lucht- en ruimtevaarttoepassing:Met een op maat gemaakte-geprofileerde spoel voor het hardsolderen van turbine-bladen werd bij klantentests een uniforme verwarming bereikt binnen ±5% over de hele werkzone.
Veldresultaten zijn programma-specifiek en afhankelijk van de geometrie, frequentie en procescontroles van het werkstuk; we repliceren het kwalificatieproces voor elke nieuwe aanvraag in plaats van dezelfde aantallen in een ander systeem te garanderen.
Veelgestelde vragen
Populaire tags: 3D-geprinte inductiespoelen, China 3D-geprinte inductiespoelen fabrikanten, leveranciers, fabriek


